2026-10-14
Et brandteam godkender en karton, fordi det sorte logo ser vådt og dybt ud. Tre uger senere ankommer kasserne og ser flade og grå ud. Intet om bestyrelsen ændrede sig; operatøren indlæste simpelthen 32 mikron mat rullefilm i stedet for den 25 mikron glansfilm, som prøven var godkendt på, og 60 graders glansaflæsningen faldt fra midten af 90'erne til under 15 glansenheder.
Det korte svar først: specificer en højglans lamineringsfilm, når farvedybde, kontrast og refleksion er produktets pointe, og specificer det ved målte glansenheder og mikrontykkelse i stedet for med ord som "skinnende". Skift til mat, silkeberøring eller antirefleksfilm i det øjeblik, overfladen bliver læst under kontorbelysning, rørt hele dagen eller skrevet på.
Det følgende forklarer, hvordan glans rent faktisk måles, hvad der sidder inde i en højglansfilm, hvordan man skriver købsspecifikationen, og hvilke defekter man skal holde øje med på linjen.
Glans er et tal, ikke et adjektiv. På plastfolie aflæses det med et glansmåler ved 60 graders geometrien defineret i ASTM D2457, og udtrykt i glansenheder (GU). Klarhed er en helt anden egenskab, målt som uklarhed under ASTM D1003, hvorfor en film kan være krystalklar og stadig ikke være højglans.
Leverandører angiver normalt intervaller i stedet for enkelte tal: omkring 90 til 100 GU for højglans termisk film, 85 til 92 GU for standardglans, 30 til 40 GU for silkeberøring og under 15 GU for mat. Behandl disse bånd som vejledende. En film, der er bundet for køligt, lyder ofte på 70 til 80 GU, selv når rullen blev solgt som højglans, fordi klæbemidlet aldrig bliver helt vådt mod det trykte ark, og overfladen bevarer en svag appelsinskal tekstur. Bekræft altid med din egen måler på et færdigt ark.
Næsten hver termisk lamineringsrullefilm er en tolagskonstruktion: en BOPET- eller BOPP-polyesterbase og en EVA-hot-melt-klæbende belægning. EVA'en udfører bindingsarbejdet; basisfilmen udfører det optiske arbejde.
Den glans, du ser, er den øverste overflade af EVA-laget, efter at det smelter og igen størkner mod lamineringsvalsen. Det er derfor, valsefinish, smeltetemperatur og linjehastighed alle berører den endelige aflæsning. BOPET-kernen, sædvanligvis 12 til 15 mikron i en 25 til 35 mikron færdig film, leverer stivhed, dimensionsstabilitet gennem varmezonen og den klarhed, der lader den trykte farve se igennem uden en grå farve.
En basisfilm med lav overfladeruhed og få interne slippartikler spreder mindre lys, og mindre spredt lys betyder højere glans og lavere uklarhed i samme tykkelse. Hvis en rulle giver god bindingsstyrke, men en mat finish, er basisfilmen normalt årsagen, ikke klæberen.
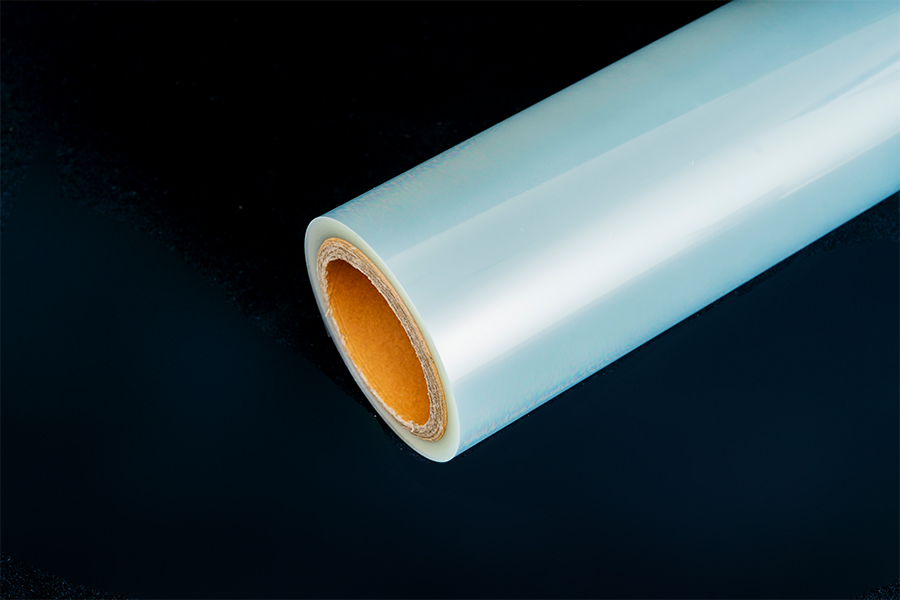
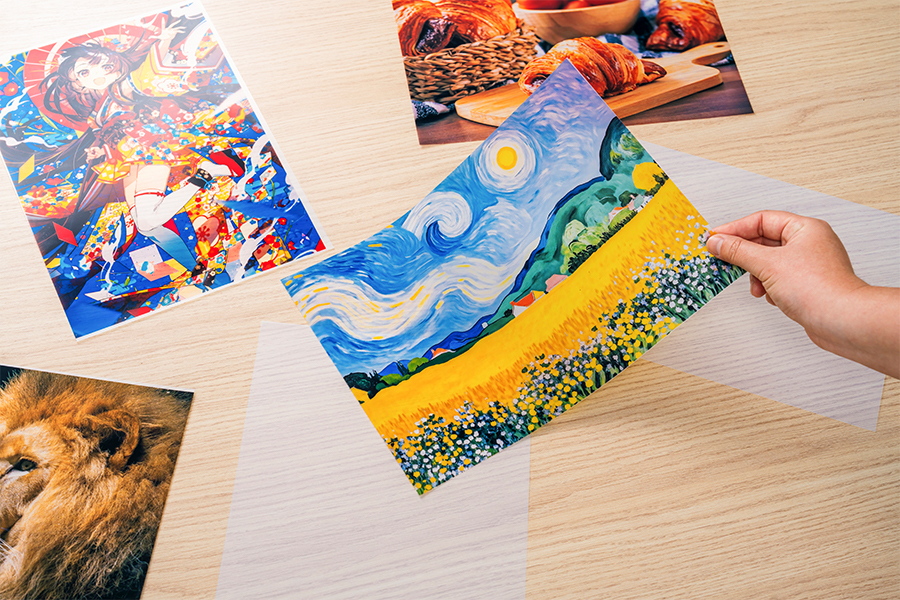
 Blank termisk lamineringsrullefilm til printbeskyttelse PET/EVA-rullefilm til termisk laminering af print, fotos, menuer og emballage, der tilbyder højglans, vandtæt forsegling og ridsefasthed. Se produkt →
Begge ruter kan nå det samme glansbånd; forskellen er, hvordan bindingen dannes. Termisk laminering smelter EVA ved ca. 95 til 115 grader Celsius ved valset, så bindingen er øjeblikkelig, arket kan trimmes med det samme, og offsettrykt papir eller karton er normalt godt tjent. Kold laminering bruger et trykfølsomt klæbemiddel: ingen varme overhovedet, hvilket gør det til den praktiske vej til tonerprint, termoprintede etiketter og varmefølsomme substrater, men fuld vedhæftning opbygges over flere timer, og kanterne er mere tilbøjelige til at løfte sig, hvis arket trimmes for tidligt. Hvis du vejer de to, forskellen mellem termisk og kold laminering kommer ned til varme versus tryk-tid.
Højglans er også det forkerte kald i tre specifikke situationer: enhver overflade, folk læser under en loftslampe på grund af blænding; enhver overflade håndteres konstant, fordi fingeraftryk og fine ridser viser mere; og alt, hvad der vil blive skrevet på med kuglespids, fordi blækket springer over en glat film. Mat og silkeberøring klarer disse opgaver bedre, og en ridsefast eller anti-refleksbelægning er en rimelig mellemvej, når du stadig ønsker farvedybde.
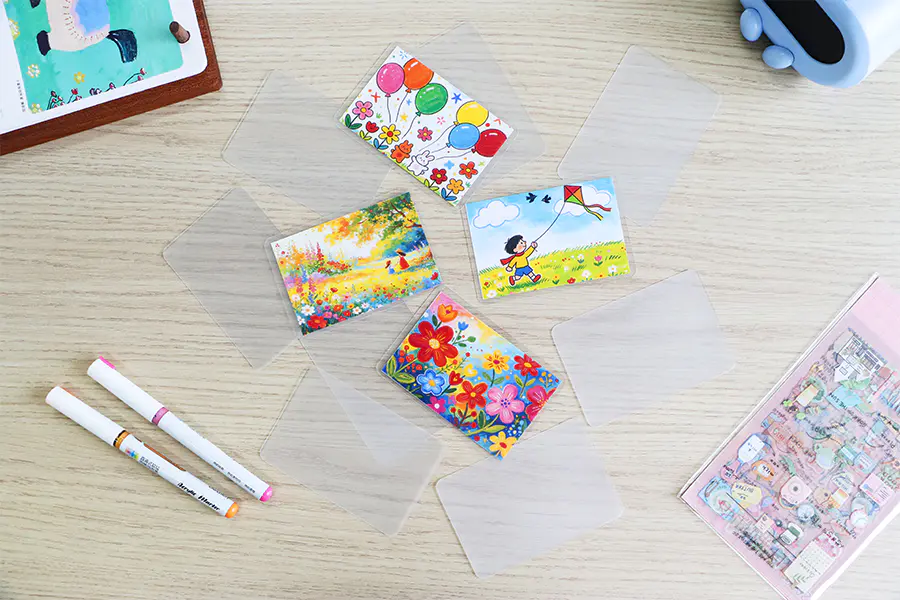
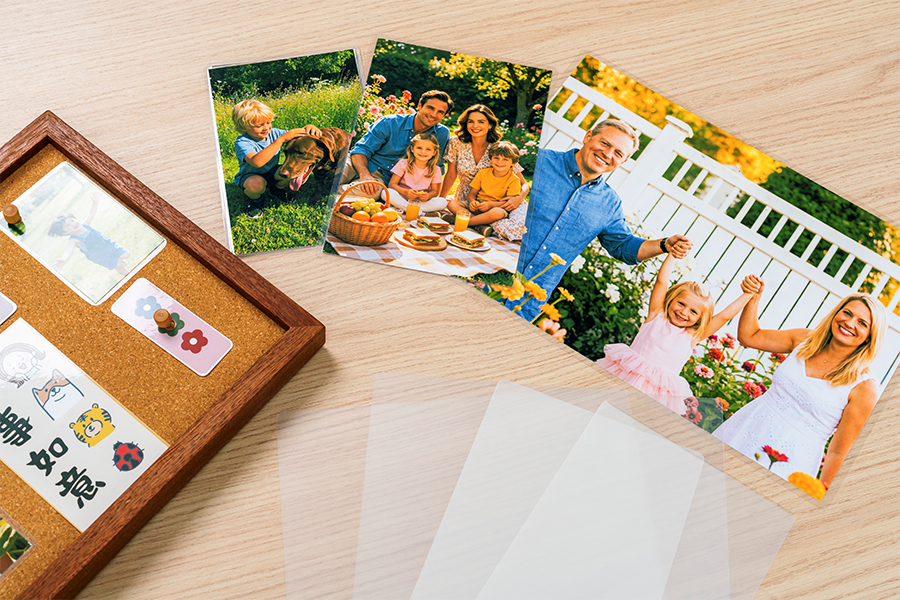 Blank lamineringsfilm til ID-kort og printmedier PET/EVA blank film til laminering af ID-kort, fotos, dokumenter og visitkort, fås i poser eller ruller med valgfri mat, silke og antistatiske varianter. Se produkt →
Film købes på rullen, så et lille antal figurer afgør, om opgaven kører rent: Målt glansbånd og testmetode, færdig tykkelse i mikron, rullebredde og -længde, kernediameter, klæbetype og overfladebehandlingen, hvis du trykker på filmen. Tykkelse er det hurtigste håndtag for stivhed: 25 til 32 mikron passer til offsetpapir op til ca. 200 gsm, 35 til 43 mikron giver tunge omslag og menuer den stivhed, de har brug for, og 75 mikron og derover hører hjemme på kort, der håndteres hver dag.
| Afslut | 60 graders glans (GU) | Typisk brug | Afvejning at planlægge efter |
|---|---|---|---|
| Højglans, BOPET og EVA | 90-100 | Kosmetiske kartoner, omslag, mapper, kort | Viser fingeraftryk, støv og fine ridser |
| Standard glans | 85-92 | Generel kontorlaminering, bogomslag | Lidt blødere farvedybde end højglans |
| Højglans med hård pels | 88-96 | Omslag håndteres dagligt, menukort | Højere filmomkostninger, tættere procesvindue |
| Silke touch | 30-40 | Premium emballage, visitkort | Blødere sorte, sværere at tørre af |
| Mat | 8-15 | Læsemateriale, etiketter, skriveflader | Reducerer farvedybden på mørkt blæk |
Mat tilgiver støv, bobler og svage krusninger. En højglans overflade sætter dem alle i søgelyset, så procesvinduet er virkelig smallere.
Fortørrende bord, rengøringsark og sænkning af linjen er de tre ændringer, der løser de fleste af disse, før nogen rører ved en temperaturvælger.
At købe film uden en testrapport er gætværk. Spørg efter glansområdet og metoden bag det, uklarhed, skrælningsstyrke i newton pr. 15 mm, tykkelse og breddetolerance, kerneindvendige diameter og batch- eller lotnummeret på hver karton, så et problem kan spores. Hvis filmen vil blive udskrevet i stedet for at blive brugt som et toplag, så spørg efter dyne-niveauet, fordi blækvedhæftning under ca. 38 dyn pr. centimeter er upålidelig.
Kapaciteten har betydning, når en specifikation er godkendt. WONLAMI angiver for eksempel mere end 25 års erfaring med ekstruderingsbelægning, fabrikker i Yixing og Thailand og en årlig produktion på over 30.000 tons fra 10 ekstruderingsbelægningslinjer, 29 automatiske skæremaskiner og fire pakkelinjer; den produktionsgulvet sider beskriver dette fodaftryk mere detaljeret. Uanset leverandøren er disciplinen den samme: prøve, måle, godkende et kontrolkort, og hold derefter hver indkommende rulle til det.
 Ridsefast lamineringsfilm til kommercielle overflader med høj friktion PET-lamineringsfilm med ridsefast nano-coating til menuer, kontrolpaneler, meddelelser og displays, der tilbyder 3H hårdhed og høj gennemsigtighed. Se produkt →
Engros lamineringsfilmrulleproducenter