2026-11-11
To ruller kan begge mærkes som blanke og stadig sidde 20 glansenheder fra hinanden - og mellemrummet viser sig først efter laminering, som en mælkeagtig afstøbning over et mørkt dæksel, en krølle ved arkkanten eller en bane, der bliver ved med at vikle sig rundt om den opvarmede rulle. En blank lamineringsrulle er i virkeligheden tre beslutninger, der er stablet oven på hinanden: glansmålet og den vinkel, det er målt i, filmstrukturen (en BOPET eller BOPP base, der bærer et EVA hot-melt lag) og den mekaniske pasform mellem rullen og maskinen. Den tredje afgør stadig, om jobbet tjener penge, selv når de to første er rigtige.
Glans er optik, ikke et finishnavn. Det er rapporteret i glansenheder (GU) målt i en fast vinkel - 60° for det meste filmarbejde, 20°, når overfladen er meget skarp, 85° for overflader med lav glans. Aflæsningen afhænger af, hvor glat basisfilmen er, hvordan kølerullen afsluttede den under ekstruderingen, og hvor jævnt limen vædes ud. En 100 GU-film og en 88 GU-film ser identiske ud på en lille farveprøve; på en 500-arks serie af foldere med mørkt blæk begynder den nederste at se svagt uklar ud.
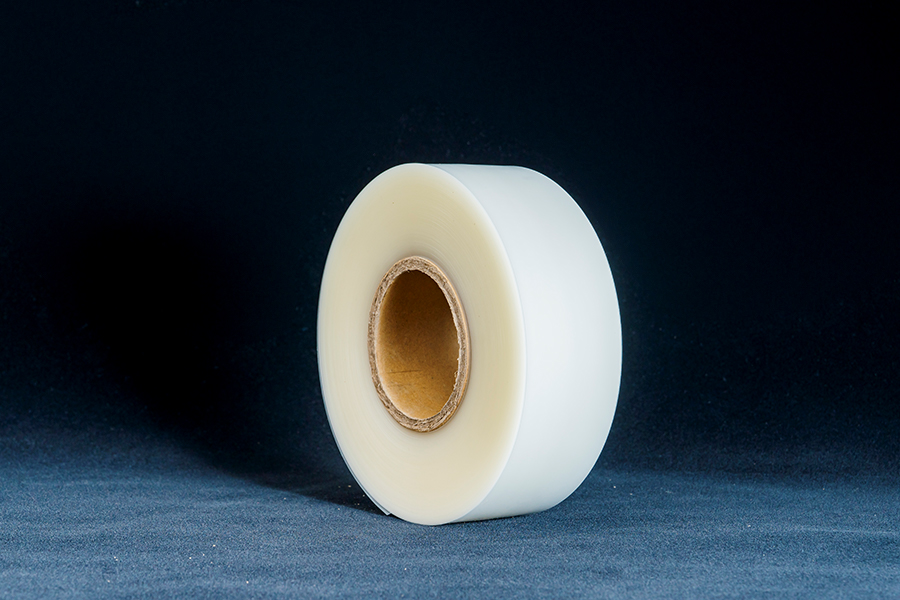
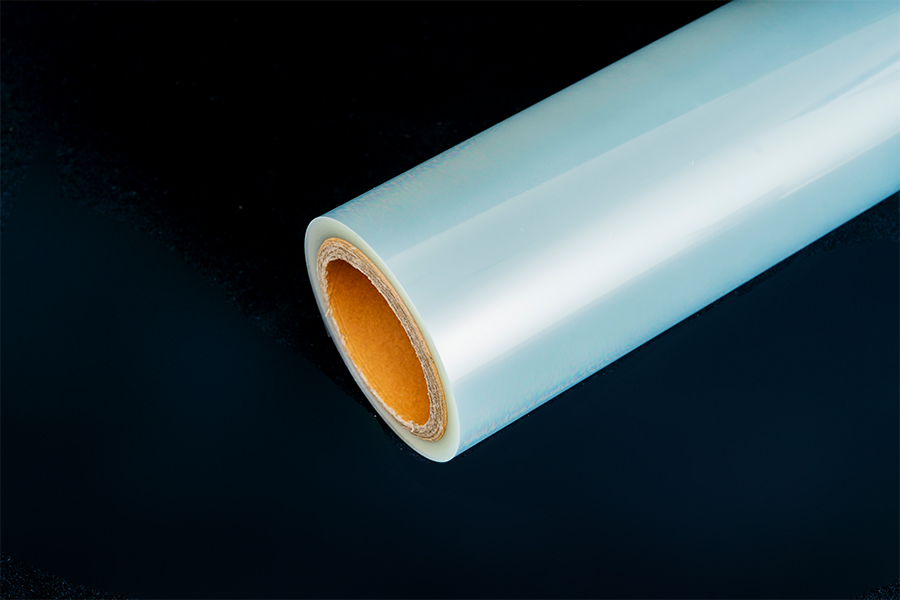
På opvarmede maskiner er basisfilmen det praktiske anker. En blank termisk lamineringsrulle bygget på BOPET-EVA eller BOPP-EVA dækker de fleste offset- og digitale jobs, og det er smelteadfærden af det klæbende lag - ikke glansen - der sætter den maksimale linjehastighed.
 Blank termisk lamineringsrullefilm En PET/EVA blank rulle til offset og digital laminering, med angivet glans, tykkelse, bredde og kernemuligheder til kontrol af linjehastighed og finishkrav. Se produkt →
Et citat, der kun siger "blank" giver dig intet at inspicere ved ankomsten. Bed om et glansområde, målevinklen og testmetoden - ASTM D2457 og ISO 2813 er de sædvanlige referencer. Spredningen nedenfor er, hvad kommercielle rullefilmdataark typisk citerer for hver overfladefamilie.
Typiske 60° glansaflæsninger efter overfladetype
Områder afspejler værdier, der almindeligvis er angivet på kommercielle filmdatablade, ikke et enkelt målt parti. Bekræft det garanterede minimum med din leverandørs analysecertifikat.
To kontroller, der er værd at udføre før en stor ordre: Kalibrer dit glansmåler på referenceflisen, og mål det laminerede ark over det samme trykte plaster hver gang. Et mørkt fast stof vil læse anderledes end blottet papir med den samme film, fordi reflekteret lys passerer gennem filmen to gange på det trykte område.
En blank lamineringsrulle er ikke ét materiale. Det er en basisfilm, et hot-melt-klæbende lag og sædvanligvis en behandlet eller glidemodificeret bagside, der er viklet under kontrolleret spænding. Hvert lag udfører sit eget arbejde - og kun den ydre flade bestemmer glansen.
Forenklet lagstak af en ensidet blank termisk rulle. Kolde film erstatter EVA-laget med en trykfølsom klæbemiddel plus liner.
Basisfilmtykkelsen driver stivhed og dimensionsstabilitet under varme. EVA-belægningsvægten driver bindingsstyrken og hvor meget uklarhed det færdige ark får. Bagsidebehandlingen afgør, om rullen vikles rent af ved hastighed eller blokerer på spolen. Når en rulle klarer sig dårligt, er årsagen normalt i det lag, ingen skrev i købsspecifikationen.
| Parameter | Fælles sortiment | Hvorfor det ændrer resultatet |
|---|---|---|
| Samlet tykkelse | 25-75 µm | Stivhed, kantkrølning, gennemløb på tyndt lager |
| Grundfilm | BOPET 12–23 µm eller BOPP 15–30 µm | Glansfastholdelse og stabilitet ved lamineringstemperatur |
| Klæbende pels vægt | EVA, ca. 8-25 g/m² | Bindingsstyrke, dis, aktiveringsvindue |
| Glans | 85–105 GU ved 60° | Visuelt match til printet; tjek altid vinkel og metode |
| Web bredde | 305–1.300 mm, slids efter bestilling | Trim affald og håndtering på maskinen |
| Kerne-id | 25,4 mm (1 tommer) eller 76,2 mm (3 tommer) | Skaftpasning; en forkert kerne stopper løbet på dag ét |
| Rulle længde | 200–3.000 m | Omskiftningsfrekvens og splejsningstal pr. rulle |
Uoverensstemmelser i kernediameter forårsager de fleste førstedagsfejl. En 25,4 mm kerne tvunget ind på en 76,2 mm aksel løber ud af midten, og den resulterende spændingsbølge viser sig som regelmæssige bånd af glansvariation langs arket. Bredde og rullelængde betyder mere, end de ser ud til: en 3.000 m rulle skærer overgange, men har brug for en aksel og bremse, der holder konstant spænding, når diameteren falder.
Tykkelse er det andet tal, der er værd at skændes om, for det handler sjældent om beskyttelse alene. Hvordan filmtykkelse former et lamineret ark kommer ned til stivhed, genopretning efter varme, og hvordan arket opfører sig, når det afkøles på pallen - tre ting en forskel på 7 µm stille og roligt kan ændre.
De fleste "dårlige film"-klager spores tilbage til procesindstillinger eller papirtilstand snarere end selve rullen. Fire gengangere:
Der er en brugbar fejlretningsrækkefølge her. Luftbobler og vand bølger i laminering følger normalt forudsigelige årsager og kan fjernes inden for et skift ved at justere temperatur, klemtryk og papirkonditionering. Når boblerne fortsætter ved korrekte indstillinger, er bindingsstyrken til det specifikke blæk den næste mistænkte — og en film med højere binding er en billigere løsning end skærelinjehastigheden med 30 %.
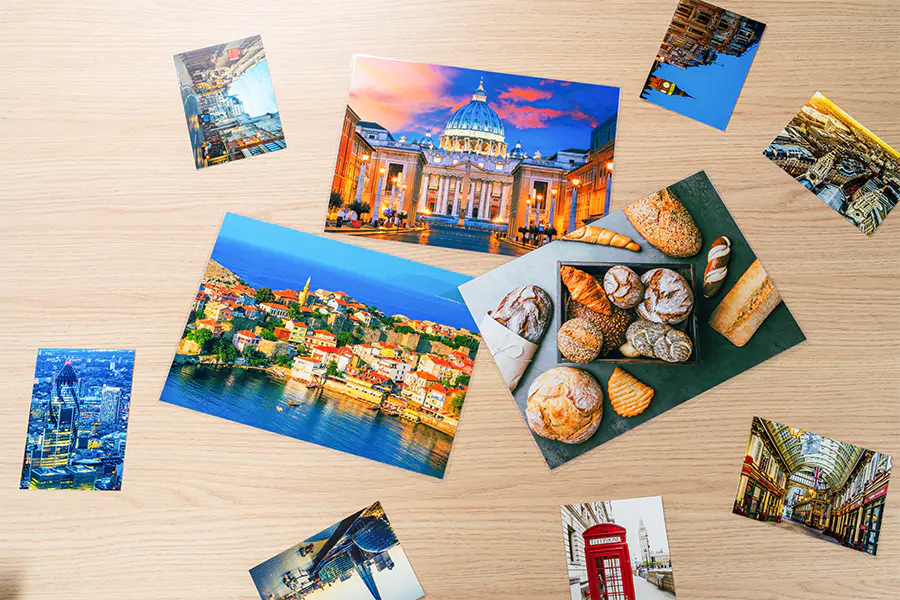 Højklæbende lamineringsfilm til digitale print En klæbrig termisk film til digital toner, mørke faste stoffer og fotoprint, rettet mod at løfte kanten og boble, når standard EVA-binding kommer til kort. Se produkt →
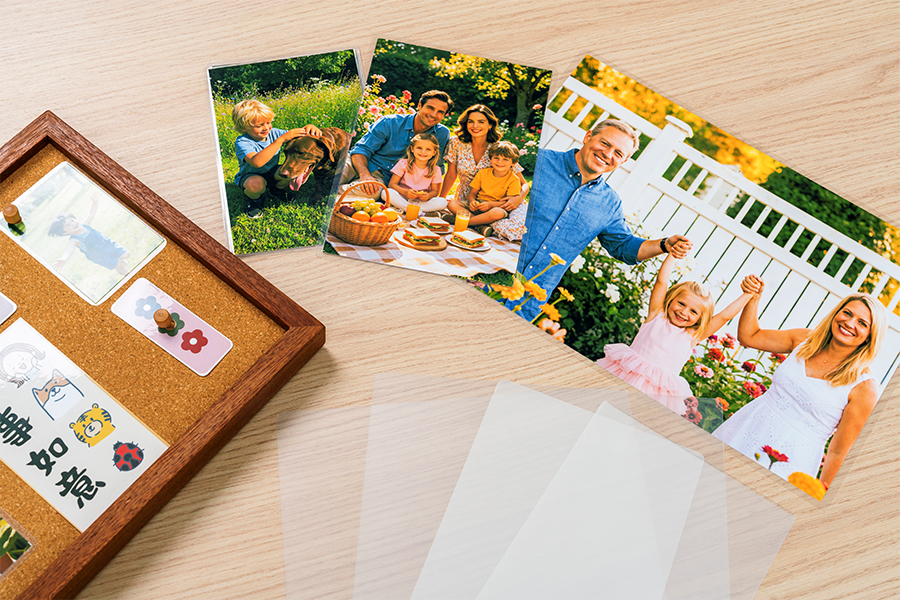
Valget handler sjældent om udseende alene. Glans giver den højeste kontrast til fotos og mørke faste stoffer, men viser fingeraftryk og fine skrammer på håndterede genstande. Mat skjuler håndteringsmærker og læser bedre under direkte lys, til en vis pris i farvedybden. Silk touch sidder mellem de to og er almindeligt på premium emballage, fordi det føles anderledes i hånden.
Kvalitativ sammenligning baseret på typisk efterbehandlingsadfærd for de to overfladefamilier; relative positioner skifter med basisfilm og frakkevægt.
Når det samme kunstværk kører i flere finish, skal du holde basisfilm og klæbemiddel identiske og kun ændre overfladebehandlingen. Maskinindstillingerne forbliver konstante, og operatørerne genlærer ikke en temperaturprofil for hver SKU. En mat termisk lamineringsrulle bygget på den samme BOPET-EVA struktur vil køre med samme hastighed og rulletemperatur som dens blanke modstykke.
 Mat termisk lamineringsrullefilm En BOPP- eller BOPET/EVA-rulle med lavglans og omvendt skrivesletning, velegnet til at matche maskinindstillinger på tværs af blanke og matte overflader. Se produkt →
Tilføj derefter en prøve. En 100-arks prøveversion af din egen lamineringsmaskine, ved din normale hastighed og temperatur, svarer mere end noget datablad - og det er den eneste måde at fange en rulle, der måler smukt på glans, men som binder dårligt til dit blæk.
Glans er målbar, så den kan specificeres. Når først glansområdet, filmstrukturen og kernen og bredden er skrevet ind i rækkefølgen, forsvinder de fleste variabler, der ødelægger et løb, før rullen overhovedet er læsset på akslen.
De er det samme materiale i forskellige formater. "Rulle" beskriver leveringsformen og viklingen, mens "blank lamineringsfilm" refererer til overfladefinishen snarere end emballagen.
De fleste termiske blanke ruller måler 85–105 GU ved 60°. Alt under 80 GU læses normalt som halvglans mod et mørkt trykt fast stof.
Nej. Termiske ruller har brug for en EVA-aktiveringstemperatur, typisk 90–130 °C. Kolde maskiner kræver trykfølsom film med en liner.
Normalt fugt i papiret, utilstrækkeligt klemtryk eller en rulletemperatur uden for klæbemidlets vindue. Kontroller papirets konditionering, før du giver filmen skylden.
Omkring 25–32 µm for tekstlager og 32–43 µm for omslag. Tykkere film tilføjer stivhed, men kan krølle tynde plader.
De fleste leverandører citerer 12 måneder fra produktion, når de opbevares under 30 °C, væk fra direkte sol og på en palle med flad ende for at undgå rulleblokering.
Engros lamineringsfilmrulleproducenter